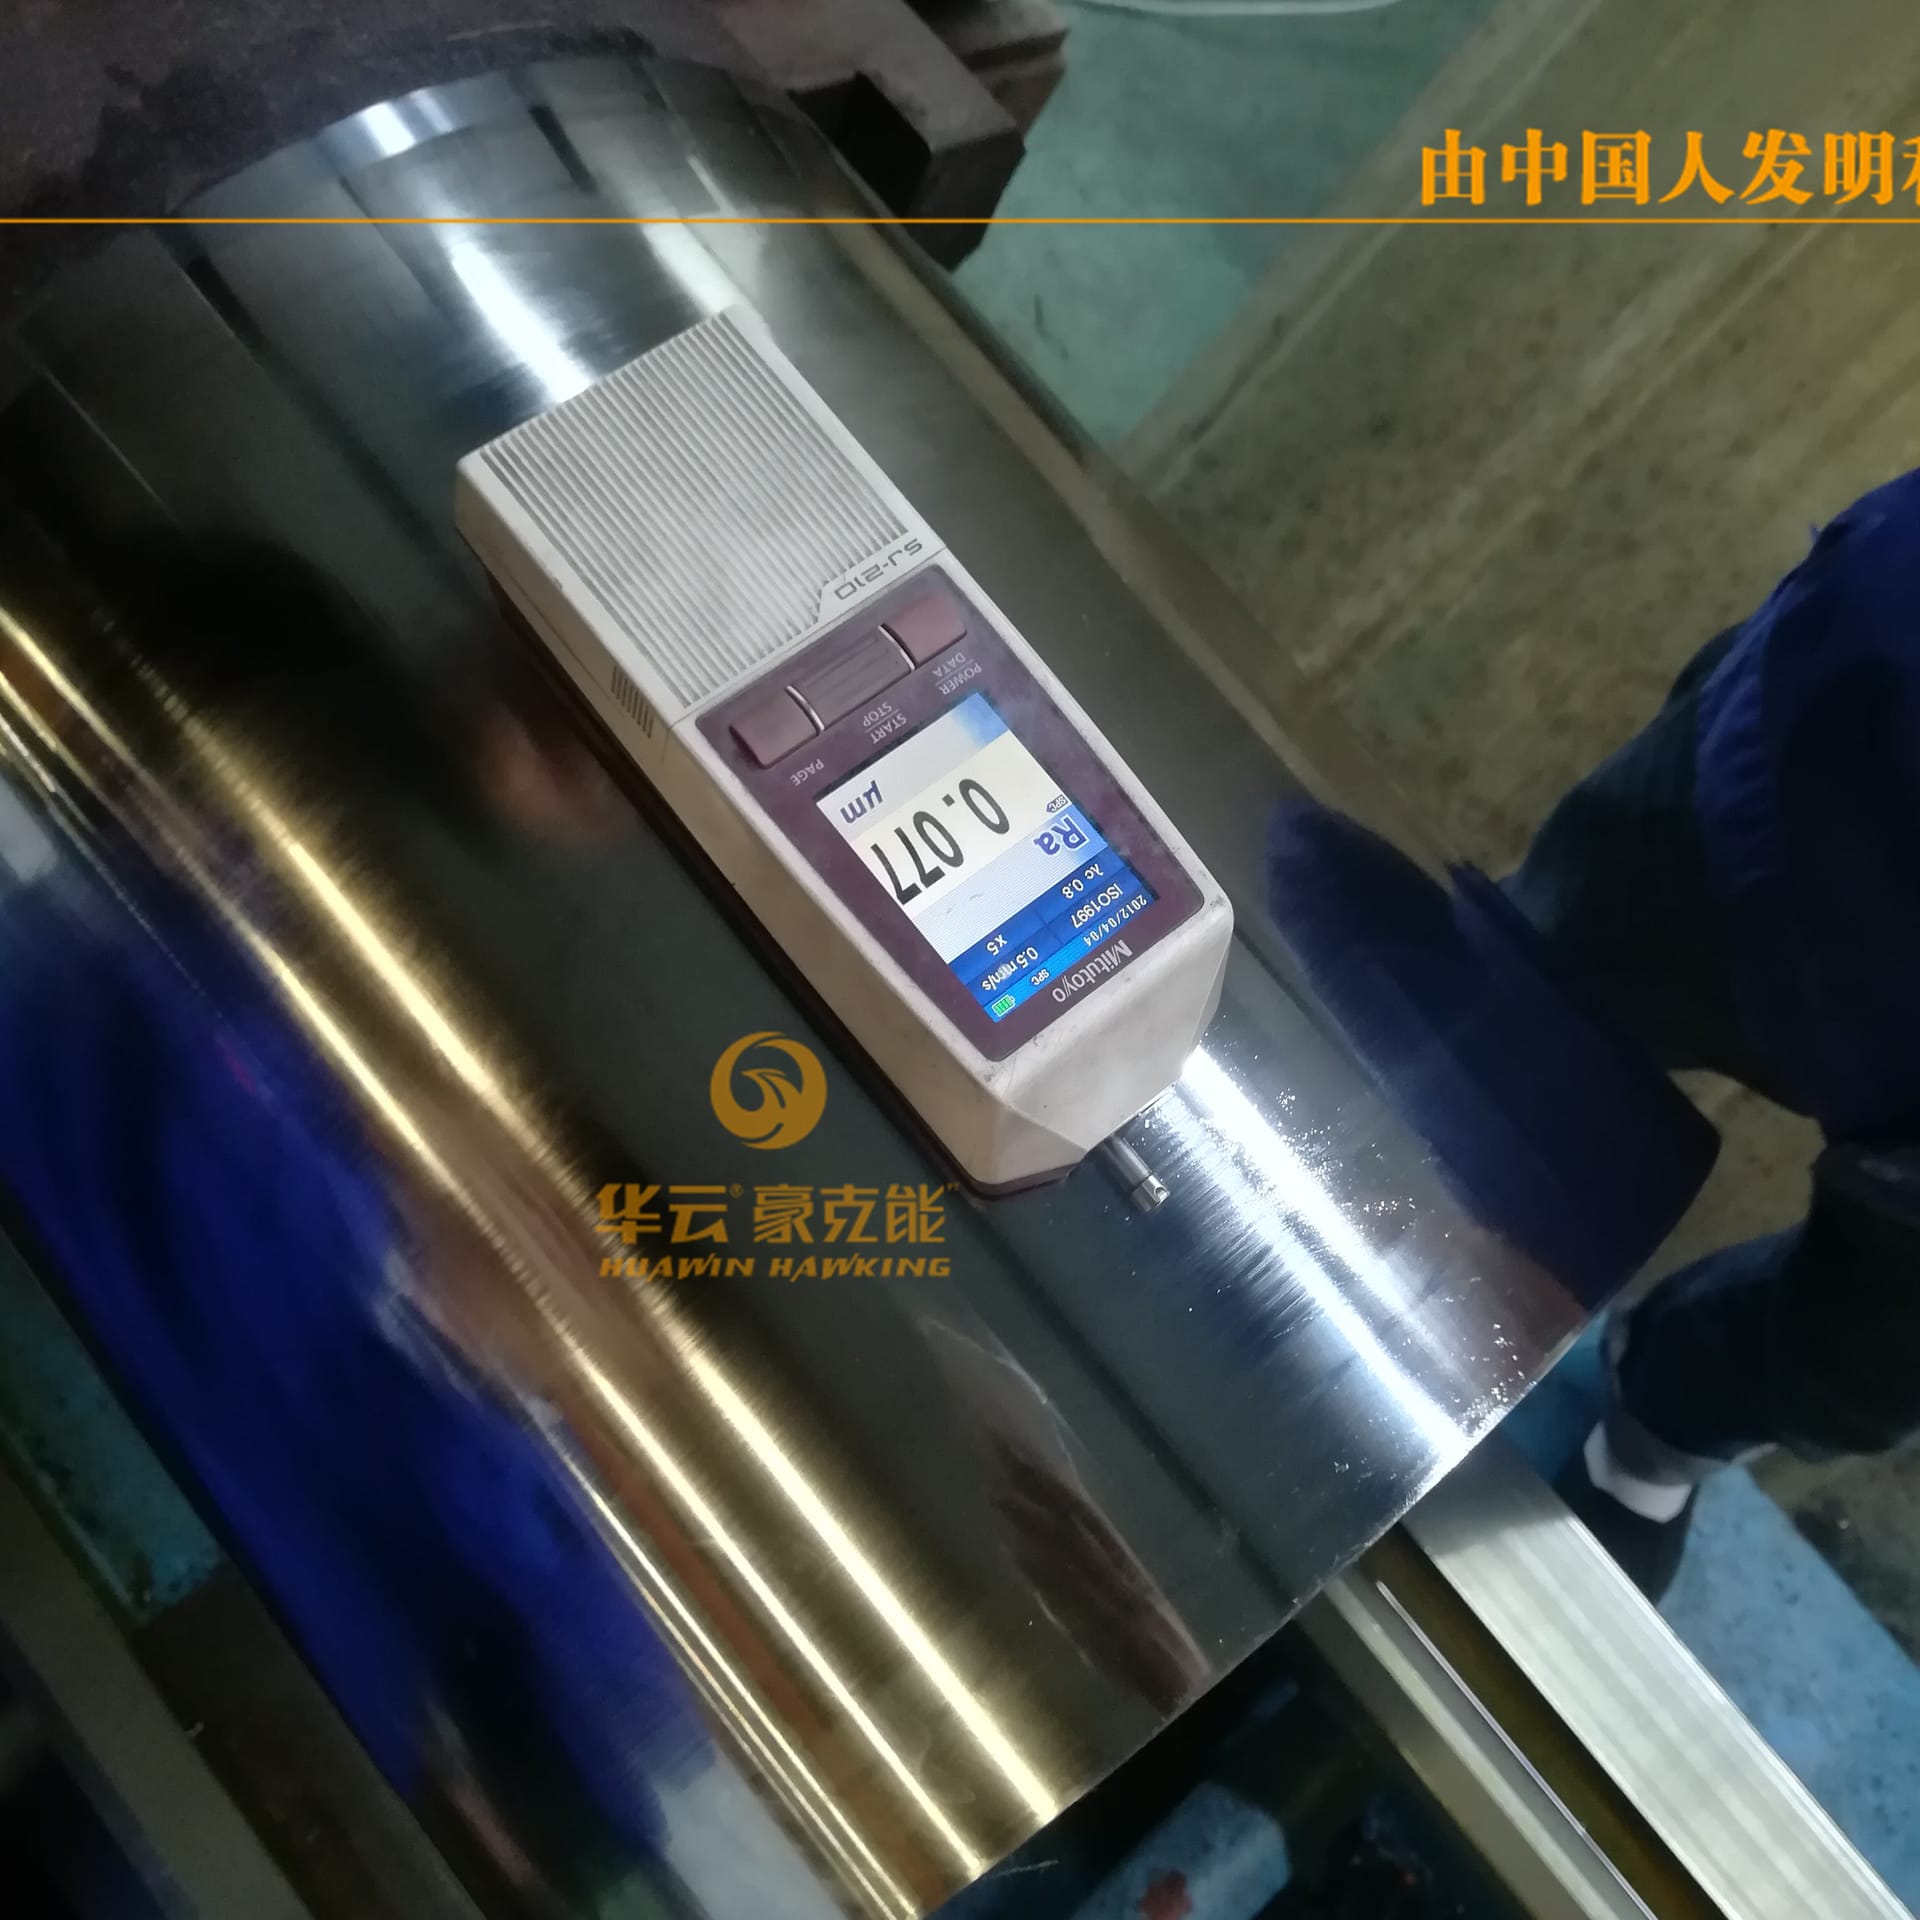
镜面加工
滚压工艺实现镜面加工的缺陷
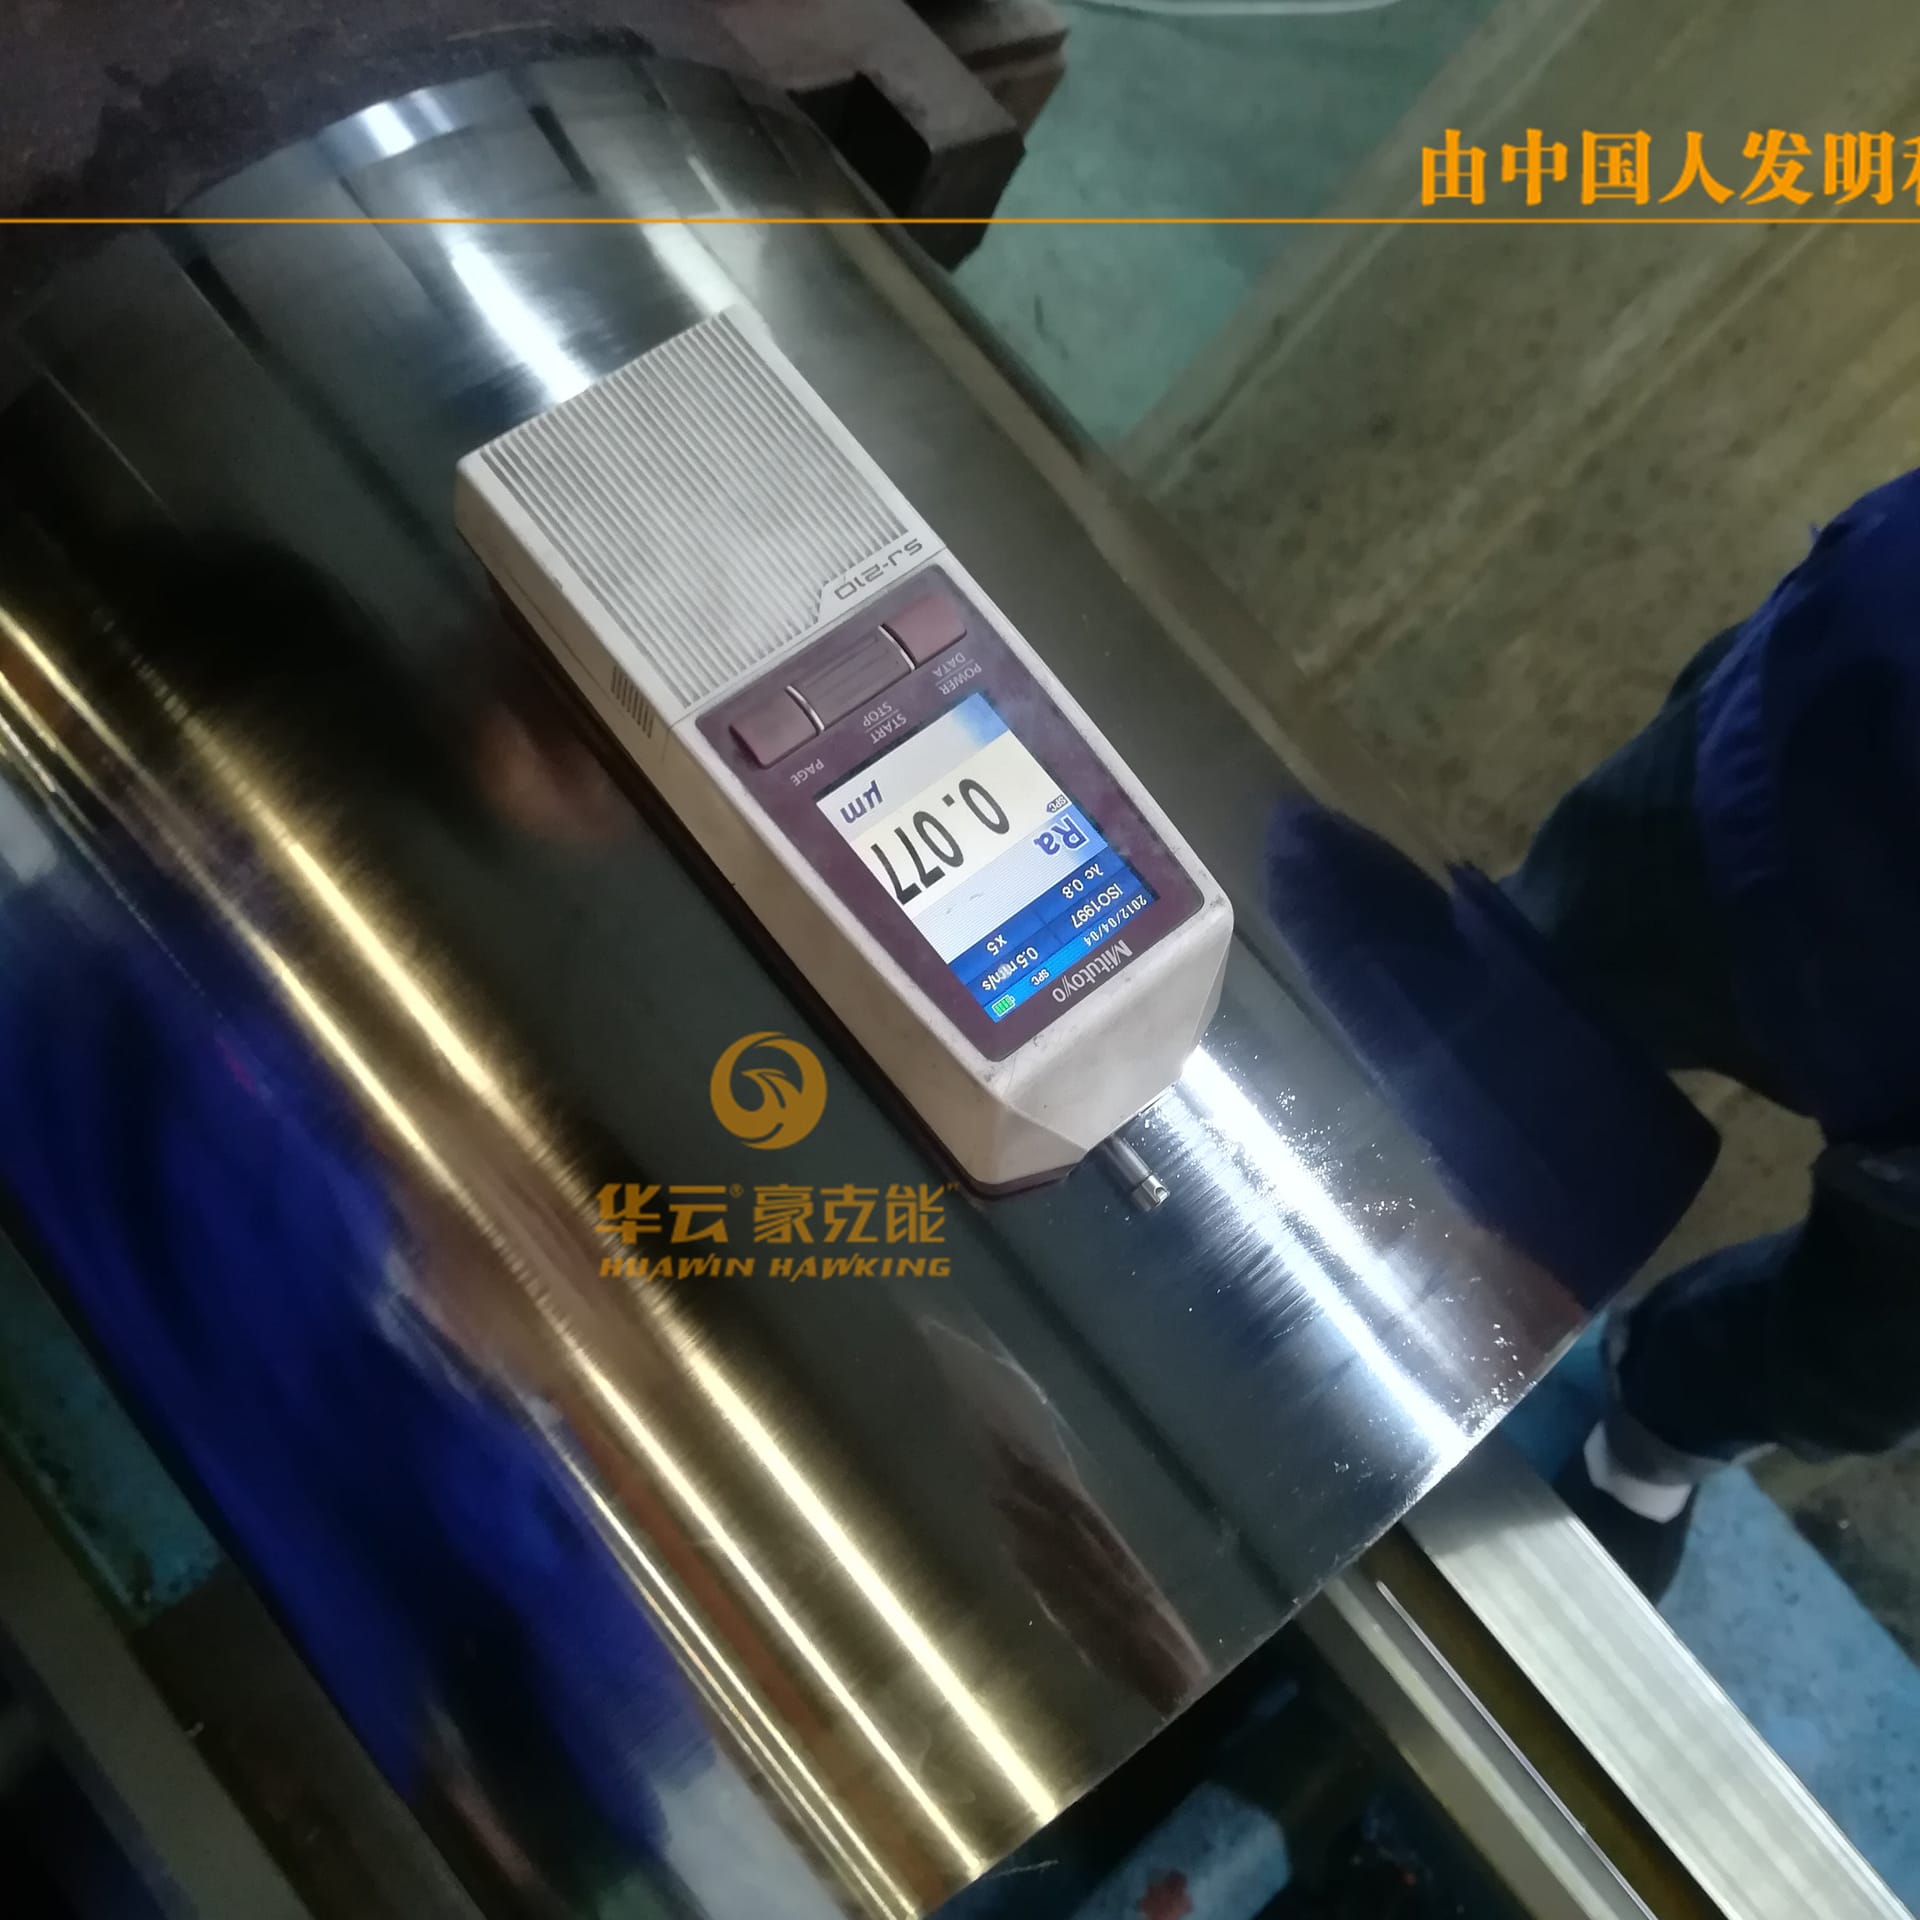
滚压工艺主要是通过使用滚压刀在不同的加工表面施加压力来碾平工件表面的刀痕等峰谷现象,从而实现镜面加工效果。是一种无切屑的表面改性加工技术。表面滚压能在表面产生约5mm深的残余压应力区,因此能较大幅度地改善材料表面的疲劳寿命、抗应力腐蚀能力,特别适合晶体结构为面心立方的金属与合金的表面改性。在常温下利用金属的塑性变形,使工件表面的微观不平度辗平从而达到改变表层结构、机械特性、形状和尺寸的目的。因此这种方法可同时达到光整加工及强化两种目的,是磨削无法做到的。
但同时滚压技术又存在先天的不足:
1、滚压会在工件表面产生硬化层,此层与内部材料有明显的分层现象,容易造成表层脱落。
2、滚压工艺很难掌握,处理不当,容易造成废品 。
3、刚性力, 1000N-3000N,对机床传动机构导轨、损伤很大,严重损伤机床精度和寿命。
4、刀具使用寿命短,易损坏,综合使用成本高。
5、无法满足细长杆、薄壁管件等刚性差的零件的加工
解决方案:
豪克能金属镜面加工:利用金属在常温下冷塑性的特点,对金属表面进行无研磨机的研磨,使金属零件表面达到更理想的表面粗糙度要求,也可以形象的说类似熨衣服一样,将零件表面熨平;同时在零件表面产生理想的压应力,提高零件表面的显微硬度,耐磨性及疲劳强度和疲劳寿命。
与传统滚压工艺相比,豪克能工艺如下:
1、在半精车的基础上一次加工即可达到镜面效果, Ra0.2以下。
2、对工件作用力小,和正常车削一样,为弹性力,不到滚压力的10%,对机床无不良影响。
3、产生表面强化层,强化层和材料内部是连续过渡,无剥离现象,对零件性能极为有利。
4、可加工细长杆、薄壁件等刚性差的零件
5、因是弹性接触,操作简单,能开机床的操作工就可操作加工,能保证性能达到要求。