模具加工
薄壁工件应用振动时效去应力
振动时效通过对工件施以循环载荷,从而调整残余应力、稳定工件尺寸精度的时效方式,在不改变材料的组织状态下还可对工件进行多次时效处理。工程上振动时效对铸铁件和焊接件中应力集中的部分进行应力消减与均化,效果显著。
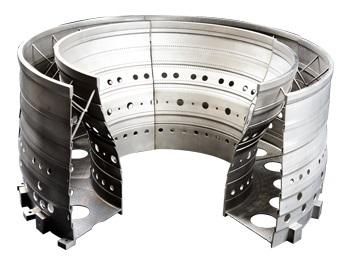
随着高强铝合金薄壁框架件作为结构件在航空器方面广泛应用,其加工变形调控备受关注。薄壁件除了受自身性质及结构特点影响以外,还受毛坯初始残余应力和表面加工应力影响,这些因素相互耦合作用在材料表面产生了复杂应力场,造成结构件形状不稳定。
薄壁件喷丸表面应力一般为压应力,压应力可有效提高材料疲劳强度,延长其服役寿命。因此,可以尝试振动时效方法对构件表面特征实施影响,达到松弛和均化应力目的。
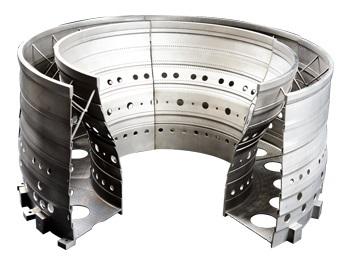
通过对薄壁件的实验,得出如下结论:
1)薄壁件表面喷丸应力可以在平台式振动时效处理中得到松弛释放,两处试样表面应力分别下降了29.5%和33.3%,仿真与实验分析认为在亚共振区激振,平台能为薄壁件提供足够的动应力,使材料表面形成屈服而削减应力强度。
2)应力松弛具有不均匀性,这是平台谐波振型的特点所决定,采用位置交叠时效可以在一定程度上均化应力。实验证明试样位置交叠时效后,不均匀度**大下降到10%,而**大应力降幅不超过11.4%,说明再次时效对均化应力有利,而不会对应力有持续削减效果,这符合零件表面压应力需要均匀稳定和大强度的要求。
3)薄壁件表面喷丸应力为压应力,有利于零件服役要求,振动时效主要目的在于稳定应力状态,均匀化应力分布,而非削减应力强度。因此,工程上可以采用在零振幅处激振,满足振动强度相对较小、应力松弛均较好的要求。
相关案例
查看全部案例
更多行业应用